Đường hàn trong kết cấu thép — Phần 1: Phân loại, ký hiệu và yêu cầu thiết kế
Structural Notes · No. 04·07 thg 8, 2026·13 min read
1. Tại sao kỹ sư cần hiểu về đường hàn?
Đường hàn là mắt xích truyền lực giữa các cấu kiện thép.
Một mối hàn sai — toàn bộ liên kết có thể mất khả năng chịu lực.
Kỹ sư thiết kế không cần biết hàn, nhưng bắt buộc phải biết: chọn đúng loại đường hàn, ghi đúng ký hiệu trên bản vẽ, xác định đúng kích thước và chiều dài hiệu dụng, và hiểu các giới hạn cho phép của tiêu chuẩn.
2. Phân loại các loại đường hàn
2.1 Đường hàn góc (Fillet Weld) — phổ biến nhất
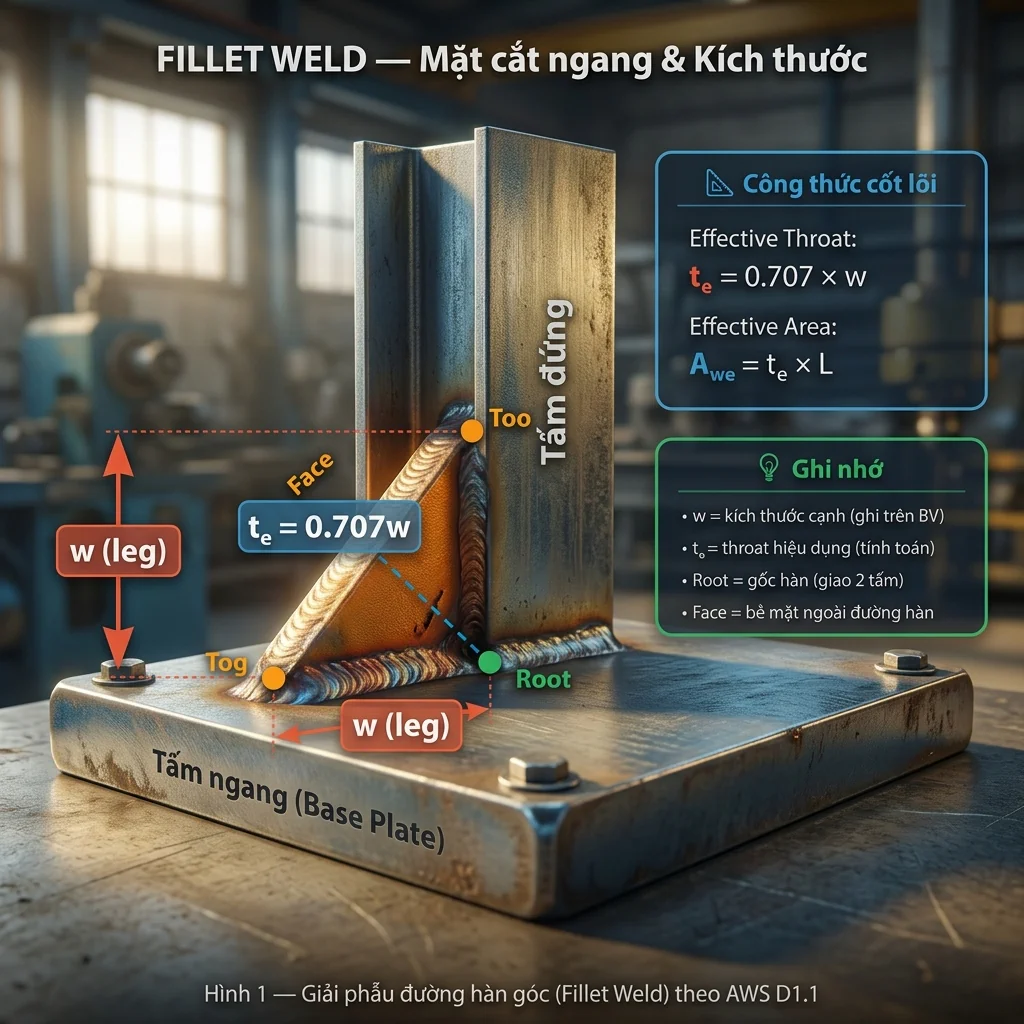
Tiết diện tam giác, nối hai bề mặt vuông góc hoặc gần vuông góc.
Ưu điểm: dễ thi công, không cần vát mép, chi phí thấp.
Nhược điểm: khả năng chịu lực phụ thuộc vào chiều cao throat hiệu dụng.
Chiều cao throat hiệu dụng  te  = 0.707 × kích thước cạnh hàn (w)
Diện tích hiệu dụng        Awe = te × chiều dài hiệu dụng (L)
Hình 1. Giải phẫu đường hàn góc — phân biệt kích thước cạnh (leg) và throat hiệu dụng.
2.2 Đường hàn rãnh (Groove Weld)
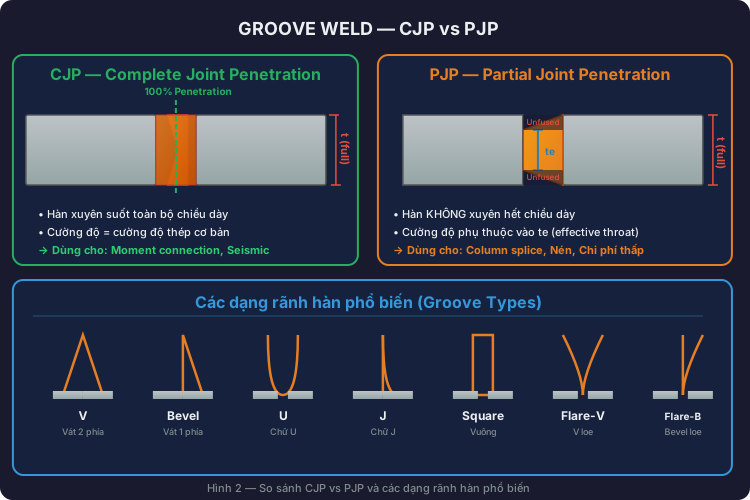
Nối hai cấu kiện trong cùng mặt phẳng (butt joint), yêu cầu vát mép.
CJP — hàn ngấu hoàn toàn: kim loại hàn xuyên suốt toàn bộ chiều dày. Dùng cho liên kết moment, nối cột, kết cấu chịu động đất. Cường độ thiết kế = cường độ kim loại cơ bản → không cần kiểm tra đường hàn riêng nếu dùng que hàn phù hợp.
PJP — hàn ngấu một phần: kim loại hàn không xuyên hết chiều dày. Chiều sâu hiệu dụng phụ thuộc góc vát, quy trình và vị trí hàn. Dùng cho liên kết chịu nén, liên kết không cần phát triển toàn bộ cường độ.
Ký hiệu
Dạng rãnh
Ghi chú
V
Chữ V
Vát 2 phía, phổ biến nhất
Bevel
Vát 1 phía
Một tấm vát, tấm kia thẳng
U
Chữ U
Giảm lượng kim loại hàn cho tấm dày
J
Chữ J
Tương tự U nhưng 1 phía
Square
Vuông
Không vát, dùng cho tấm mỏng
Flare-V
V loe
Cho tiết diện tròn/cong
Flare-Bevel
Bevel loe
Cho 1 mặt cong + 1 mặt phẳng
Hình 2. So sánh CJP và PJP, cùng các dạng rãnh hàn phổ biến.
2.3 Hàn nút (Plug) và hàn rãnh dài (Slot)
Plug weld: hàn qua lỗ tròn trên tấm phủ, nối với tấm bên dưới.
Slot weld: tương tự nhưng lỗ hình chữ nhật.
Mục đích chính là truyền lực cắt, chống tách lớp — không dùng để chịu kéo trực tiếp.
3. Ký hiệu đường hàn theo AWS A2.4
Thuật ngữ
Ý nghĩa
Weld Symbol
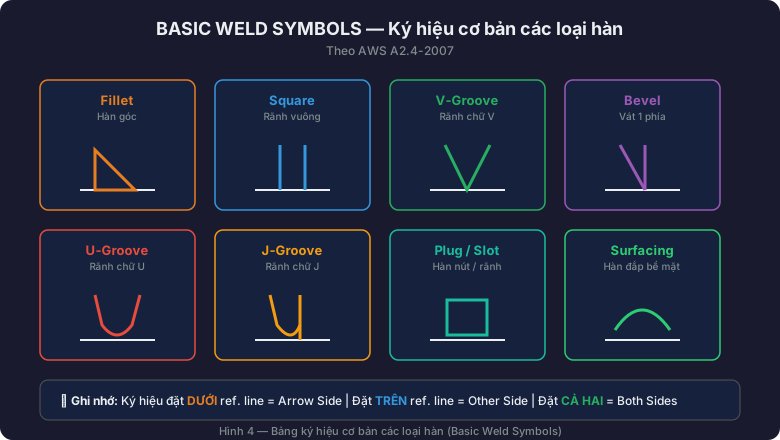
Biểu tượng nhỏ thể hiện loại hàn (tam giác = fillet, chữ V = groove…)
Welding Symbol
Toàn bộ ký hiệu: đường tham chiếu, mũi tên, biểu tượng hàn, kích thước, đuôi, ký hiệu bổ sung
Hình 3. Bảng ký hiệu cơ bản của các loại đường hàn.
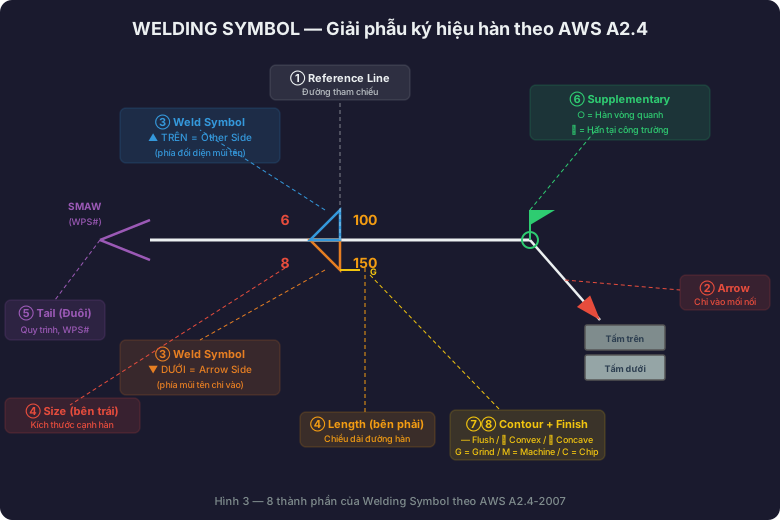
Tám thành phần của một Welding Symbol
Reference Line — nền tảng, mọi thông tin đặt trên hoặc dưới đường này.
Arrow — chỉ đến vị trí mối nối cần hàn.
Weld Symbol — biểu tượng loại hàn.
Dimensions — bên trái là kích thước, bên phải là chiều dài và bước hàn.
Tail — ghi quy trình hàn (SMAW, GMAW…) hoặc số WPS.
Supplementary Symbols — ký hiệu biên dạng và hoàn thiện.
Finish Symbol — G = mài, M = gia công cơ, C = đục.
Contour Symbol — phẳng (flush), lồi (convex), lõm (concave).
Hình 4. Tám thành phần của Welding Symbol theo AWS A2.4-2007.
Quy tắc Arrow Side / Other Side
Arrow Side — phía mũi tên chỉ vào → ký hiệu đặt DƯỚI đường tham chiếu.
Other Side — phía đối diện mũi tên → ký hiệu đặt TRÊN đường tham chiếu.
Both Sides — ký hiệu đặt cả trên và dưới.
Ký hiệu
Tên gọi
Ý nghĩa
○ trên giao điểm
Weld-All-Around
Hàn vòng quanh toàn bộ chu vi
⚑ (cờ)
Field Weld
Hàn tại công trường, không phải tại xưởng
▬ (chữ nhật)
Backing
Dùng tấm lót phía sau mối hàn
◑ (bán nguyệt đen)
Melt-Through
Yêu cầu hàn ngấu xuyên, nhìn thấy phía sau
─── (gạch ngang)
Spacer
Miếng đệm giữa hai tấm
4. Yêu cầu kích thước theo AISC 360 & AWS D1.1
Kích thước tối thiểu đường hàn góc
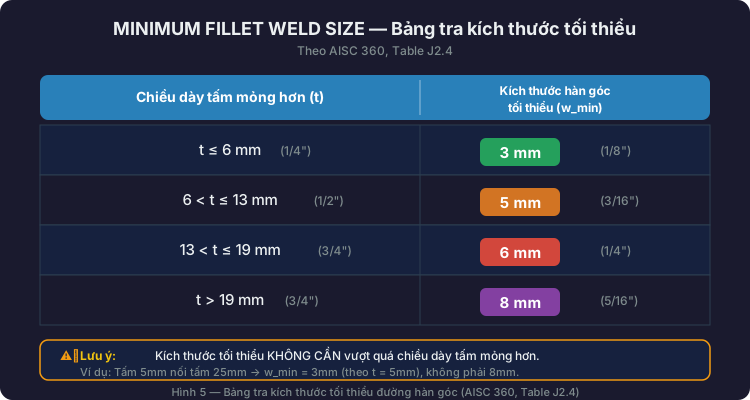
Theo AISC 360, Bảng J2.4 — tra theo chiều dày tấm mỏng hơn:
Chiều dày tấm mỏng hơn (t)
Kích thước hàn góc tối thiểu
t ≤ 6 mm (1/4")
3 mm (1/8")
6 < t ≤ 13 mm (1/2")
5 mm (3/16")
13 < t ≤ 19 mm (3/4")
6 mm (1/4")
t > 19 mm (3/4")
8 mm (5/16")
Hình 5. Bảng tra kích thước tối thiểu của đường hàn góc.
Kích thước tối đa và chiều dài hiệu dụng
Kích thước tối đa: tấm < 6 mm → bằng chiều dày tấm; tấm ≥ 6 mm → chiều dày tấm trừ 2 mm. Lý do: tránh nung chảy và khía mép tấm thép.
Chiều dài tối thiểu: ≥ 4 lần kích thước cạnh hàn (4w) và không nhỏ hơn 38 mm.
Hàn gián đoạn: mỗi đoạn ≥ 4w, bước hàn phải ghi rõ trên bản vẽ.
Hàn quay đầu (return/boxing): bắt buộc cho mối nối chồng chịu kéo — quấn quanh đầu tấm ≥ 2w.
Throat hiệu dụng của đường hàn rãnh PJP
Chiều sâu hiệu dụng của PJP phụ thuộc vào góc vát rãnh, quy trình hàn và vị trí hàn.
Góc vát rãnh (θ)
Effective throat
θ ≥ 60°
Bằng chiều sâu rãnh (D)
45° ≤ θ < 60° (SMAW/GMAW)
D − 3 mm (1/8")
θ < 45°
Phải qualification bằng PQR
5. Chọn nhanh loại đường hàn
Tình huống thiết kế
Loại hàn đề xuất
Dầm – cột (liên kết moment)
CJP groove ở cánh, fillet ở bụng
Bản mã (gusset plate) – dầm/cột
Fillet weld
Nối cột — chịu nén
PJP groove weld
Nối cột — vùng động đất
CJP groove weld
Sườn gia cường (stiffener)
Fillet weld
Bản đế cột (base plate)
Fillet weld hoặc PJP
Liên kết ống HSS
CJP hoặc PJP tùy tải trọng
Chống tách lớp tấm chồng
Plug hoặc slot weld
Checklist trước khi phát hành bản vẽ
Đã ghi loại đường hàn (fillet / groove / plug)?
Đã ghi kích thước (leg size hoặc groove depth)?
Đã ghi chiều dài — liên tục hay gián đoạn?
Ký hiệu đặt đúng Arrow Side / Other Side?
Kích thước hàn ≥ giá trị tối thiểu và ≤ giá trị tối đa?
Đã chỉ định CJP hay PJP cho groove weld?
Đã phân biệt hàn xưởng / hàn công trường?
Tail có ghi chú WPS hoặc quy trình đặc biệt?
Đã review với nhóm chế tạo / lắp dựng trước khi phát hành?
Dưới đường tham chiếu là Arrow Side, trên là Other Side
Arrow / Other
Kích thước tối thiểu tra theo tấm mỏng hơn (Table J2.4)
Min Size
Kích thước tối đa = chiều dày − 2 mm (tấm ≥ 6 mm)
Max Size
Chiều dài tối thiểu ≥ 4w và ≥ 38 mm
Min Length
Phân biệt Weld Symbol ≠ Welding Symbol
Symbol ≠ Full Symbol
Luôn chạy checklist trước khi phát hành bản vẽ
QA / QC
Bài viết thuộc series "Hướng dẫn thiết kế kết cấu Công trình Công nghiệp" — Roberto Structural. Nội dung mang tính hướng dẫn kỹ thuật; kỹ sư chịu trách nhiệm kiểm tra và hiệu chỉnh theo điều kiện cụ thể của từng dự án và yêu cầu của tiêu chuẩn áp dụng. Tiêu chuẩn thay đổi theo thời gian — luôn kiểm tra phiên bản mới nhất của AWS D1.1, AISC 360 và AWS A2.4 trước khi áp dụng.
 Roberto