 Roberto
Trước khi bắt đầu
Phần 1 trả lời câu hỏi “ghi gì lên bản vẽ”. Phần 2 trả lời câu hỏi khó hơn: “làm sao biết mối hàn ngoài công trường đúng như bản vẽ” — từ hồ sơ quy trình, năng lực thợ hàn, cho tới kiểm tra và nghiệm thu.
1. Quy trình hàn — WPS, PQR và WPQ
| Viết tắt | Tên đầy đủ | Vai trò |
|---|---|---|
| WPS | Welding Procedure Specification | “Công thức nấu ăn” — hướng dẫn chi tiết cách hàn |
| PQR | Procedure Qualification Record | “Bài kiểm tra” — chứng minh WPS hoạt động đúng |
| WPQ | Welder Performance Qualification | “Bằng lái” — chứng nhận thợ hàn đủ năng lực |
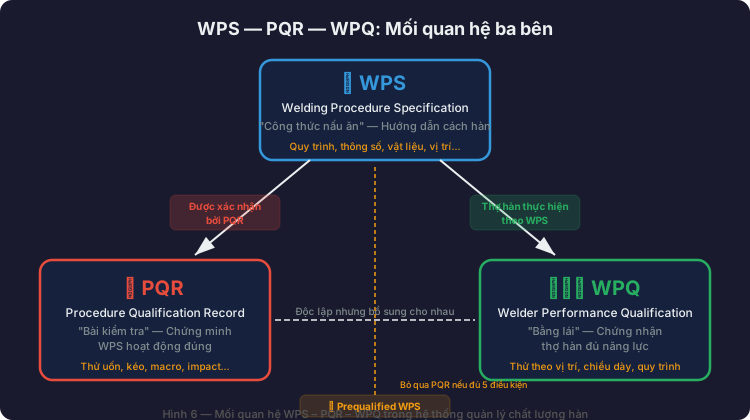
Prequalified WPS — đường tắt hợp lệ
AWS D1.1 cho phép dùng Prequalified WPS mà không cần thử nghiệm PQR, nếu thỏa mãn TẤT CẢ năm điều kiện sau:
- Quy trình hàn được phép: SMAW, GMAW (chỉ chế độ Spray Transfer), FCAW, SAW. GMAW-Short Circuit không được prequalify.
- Vật liệu cơ bản thuộc nhóm prequalified (Group I–IV, Bảng 5.3).
- Que hàn / dây hàn phù hợp theo Bảng 5.4.
- Chi tiết mối nối đúng theo hình prequalified (Figures 5.1–5.4).
- Thông số nằm trong giới hạn: nhiệt độ gia nhiệt trước, nhiệt độ giữa các lớp, dòng, áp và tốc độ hàn.
Phải qualification bằng PQR khi: mối nối không nằm trong danh sách prequalified; dùng quy trình ngoài bốn loại trên (EGW, ESW…); thông số vượt giới hạn; vật liệu không thuộc nhóm prequalified; hoặc kỹ sư thiết kế yêu cầu.
2. Kiểm tra và nghiệm thu đường hàn
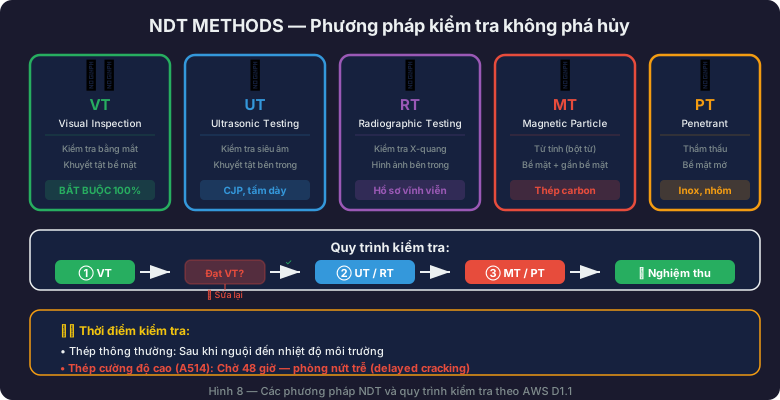
| Phương pháp | Viết tắt | Phát hiện | Khi nào dùng |
|---|---|---|---|
| Kiểm tra bằng mắt | VT | Khuyết tật bề mặt | Bắt buộc cho mọi mối hàn |
| Siêu âm | UT | Khuyết tật bên trong | CJP groove, tấm dày |
| Chụp phim | RT | Khuyết tật bên trong (hình ảnh) | CJP groove, thay thế UT |
| Bột từ | MT | Bề mặt và gần bề mặt | Vật liệu từ tính (thép carbon) |
| Thẩm thấu | PT | Khuyết tật bề mặt mở | Vật liệu không từ tính (inox) |
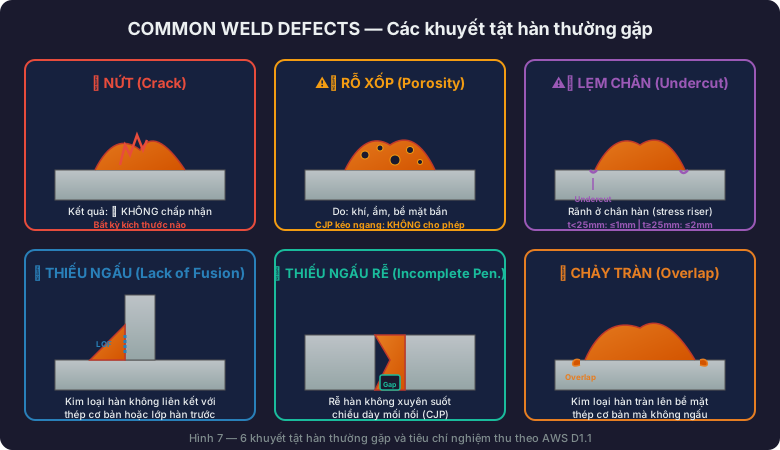
Tiêu chí nghiệm thu bằng mắt (AWS D1.1, Clause 8)
| Khuyết tật | Giới hạn cho phép |
|---|---|
| Nứt (crack) | Không chấp nhận — bất kỳ kích thước nào |
| Chảy tràn (overlap) | Không chấp nhận |
| Rỗ xốp bề mặt | CJP chịu kéo ngang: không cho phép rỗ xốp ống |
| Lẹm chân (undercut) | t < 25 mm: ≤ 1 mm · t ≥ 25 mm: ≤ 2 mm |
| Thiếu kích thước / thiếu chiều dài | Không chấp nhận |
Với siêu âm (UT), AWS D1.1 phân loại chỉ thị theo Class A–D dựa trên biên độ tín hiệu và chiều dài chỉ thị: Class A là khuyết tật nghiêm trọng phải loại bỏ, Class D là chỉ thị nhỏ chấp nhận được — tra Bảng 8.2. Với chụp phim (RT), ưu điểm lớn là tạo được hồ sơ vĩnh viễn bằng phim hoặc ảnh số.
3. Mười lỗi phổ biến nhất và cách tránh
Lỗi trong thiết kế
| Lỗi | Hậu quả | Cách tránh |
|---|---|---|
| Không ghi kích thước hàn | Thợ hàn tự quyết, mất kiểm soát chất lượng | Luôn ghi size và length trên ký hiệu |
| Nhầm Arrow Side / Other Side | Hàn sai phía | Review bản vẽ bằng checklist |
| Ghi CJP nhưng không chỉ định backing | Tranh cãi tại công trường, chậm tiến độ | Luôn ghi rõ có backing hay không |
| Bỏ qua giới hạn min/max size | Vi phạm tiêu chuẩn, phải làm lại | Tra Bảng J2.4 của AISC 360 |
| Không phân biệt hàn xưởng / công trường | Đơn vị lắp dựng không biết trình tự | Dùng ký hiệu Field Weld (⚑) |
Lỗi trong chế tạo và thi công
| Lỗi | Hậu quả | Cách tránh |
|---|---|---|
| Không vệ sinh bề mặt | Rỗ xốp, thiếu ngấu | Quy trình làm sạch bắt buộc |
| Hàn theo “cảm giác” | Thông số không ổn định, tỷ lệ loại bỏ cao | Tuân thủ WPS, kiểm tra trước mỗi mối hàn |
| Gia nhiệt trước không đều | Nứt do hydro, vùng HAZ cứng giòn | Dùng thiết bị gia nhiệt có kiểm soát |
| Sai que hàn / dây hàn | Mối hàn yếu hơn thiết kế | Kiểm tra filler metal trước khi phát |
| Fit-up sai | Khe hở gốc quá lớn hoặc quá nhỏ → thiếu ngấu hoặc biến dạng | Dùng dưỡng kiểm tra, tuân thủ dung sai |
4. Mẹo thực hành cho kỹ sư thiết kế
Nguyên tắc KISS — Keep It Simple, Structural
- Ưu tiên fillet weld bất cứ khi nào có thể — rẻ, dễ và nhanh.
- Chỉ dùng CJP khi thực sự cần phát triển toàn bộ cường độ cấu kiện.
- PJP là lựa chọn trung gian tốt cho liên kết chịu nén.
- Tránh hàn thừa — tốn vật liệu, tăng biến dạng và ứng suất dư.
Tối ưu chi phí hàn
Chi phí hàn góc tỷ lệ với bình phương kích thước cạnh: tăng gấp đôi kích thước hàn là tăng gấp bốn lần lượng vật liệu. Khi cần thêm cường độ, hãy tăng chiều dài thay vì tăng kích thước.
Hàn 1 phía:  w = 12 mm  →  A = 0.5 × 12²     = 72 mm²
Hàn 2 phía:  w = 8 mm × 2 →  A = 2 × (0.5 × 8²) = 64 mm²
→ tiết kiệm ~11% vật liệu, cường độ tương đương hoặc tốt hơn
Lưu ý riêng cho kết cấu chịu động đất
- AISC 341 khắt khe hơn AISC 360; CJP bắt buộc cho liên kết cánh dầm – cột trong khung moment.
- Demand Critical Weld yêu cầu: filler metal đạt thử nghiệm độ dai va đập CVN, WPS phải qualified bằng PQR, và NDT 100%.
- Protected Zone — vùng không được hàn bất kỳ chi tiết nào lên đó.
5. Hệ thống tiêu chuẩn liên quan
| Tiêu chuẩn | Phạm vi | Kỹ sư cần biết |
|---|---|---|
| AISC 360 | Thiết kế kết cấu thép | Chapter J — yêu cầu thiết kế liên kết hàn |
| AISC 341 | Thiết kế chống động đất | Demand Critical Weld, Protected Zone |
| AWS D1.1 | Quy trình hàn kết cấu thép | WPS/PQR, prequalified, kiểm tra, nghiệm thu |
| AWS A2.4 | Ký hiệu hàn trên bản vẽ | Cách đọc và viết welding symbol |
| AWS D1.8 | Hàn cho kết cấu chống động đất | Bổ sung cho D1.1 trong vùng động đất |
| ASTM A6 | Thép hình | Dung sai, tính chất cơ lý |
| ASTM A36, A992, A572 | Mác thép phổ biến | Cường độ và khả năng hàn |
6. Checklist tổng hợp cho dự án
Giai đoạn thiết kế
- Đã chọn loại hàn phù hợp cho từng liên kết?
- Đã tính kích thước và chiều dài đường hàn?
- Đã kiểm tra min/max size theo AISC 360 Bảng J2.4?
- Ký hiệu hàn đầy đủ theo AWS A2.4?
- Đã phân biệt rõ hàn xưởng và hàn công trường?
- Đã xác định yêu cầu NDT (VT, UT, RT, MT, PT)?
- Đã xác định Demand Critical Weld nếu có?
Giai đoạn chế tạo tại xưởng
- WPS đã được chuẩn bị và phê duyệt?
- Thợ hàn đã có WPQ phù hợp?
- Vật liệu cơ bản và filler metal đúng chủng loại?
- Fit-up đạt dung sai?
- Nhiệt độ gia nhiệt trước và giữa các lớp đúng WPS?
- Đã kiểm tra bằng mắt sau mỗi lớp hàn với CJP nhiều lớp?
- Đã thực hiện NDT sau khi hoàn thành?
Giai đoạn lắp dựng tại công trường
- Hàn công trường có WPS riêng?
- Điều kiện môi trường cho phép hàn (gió, mưa, nhiệt độ)?
- Thợ hàn công trường có WPQ cho vị trí hàn yêu cầu?
- NDT theo đúng tỷ lệ quy định?
- Hồ sơ nghiệm thu đầy đủ?
Kết
Đường hàn không chỉ là một đường kim loại nóng chảy trên bản vẽ. Nó là ngôn ngữ giao tiếp giữa kỹ sư thiết kế, nhà chế tạo, thợ hàn và thanh tra viên. Hiểu đúng — ghi đúng — kiểm tra đúng chính là kết cấu an toàn.
| Điểm cốt lõi | Từ khoá |
|---|---|
| Fillet phổ biến nhất, throat = 0.707 × cạnh hàn | te = 0.707w |
| CJP phát triển toàn bộ cường độ, PJP chỉ một phần | CJP vs PJP |
| Dưới đường tham chiếu là Arrow Side, trên là Other Side | Arrow / Other |
| Kích thước tối thiểu tra theo tấm mỏng hơn | Table J2.4 |
| Không có WPS thì không được hàn | No WPS = No Weld |
| Kiểm tra bằng mắt bắt buộc 100% mối hàn | VT = Gatekeeper |
| Nứt là loại bỏ ngay, mọi trường hợp | Zero Crack |
| Thép cường độ cao chờ 48 giờ mới kiểm tra | 48h Rule |
| Chi phí hàn tỷ lệ bình phương kích thước cạnh | Cost ∝ w² |
| Demand Critical Weld phải có PQR riêng | No Prequalified for DCW |
Bài viết thuộc series "Hướng dẫn thiết kế kết cấu Công trình Công nghiệp" — Roberto Structural. Nội dung mang tính hướng dẫn kỹ thuật; kỹ sư chịu trách nhiệm kiểm tra và hiệu chỉnh theo điều kiện cụ thể của từng dự án và yêu cầu của tiêu chuẩn áp dụng. Tiêu chuẩn thay đổi theo thời gian — luôn kiểm tra phiên bản mới nhất của AWS D1.1, AISC 360 và AWS A2.4 trước khi áp dụng.